


#04 Špeciálne druhy zlievania
- Reodlievanie
- Elektrotroskové odlievanie
2.) Reoodlievanie (Thixocasting)
prebieha pri teplotách nachádzajúcich sa v intervale tuhnutia. Jeho cieľom je dosiahnuť v porovnaní s konvenčným liatím jemnejšiu a rovnomernejšiu štruktúru.
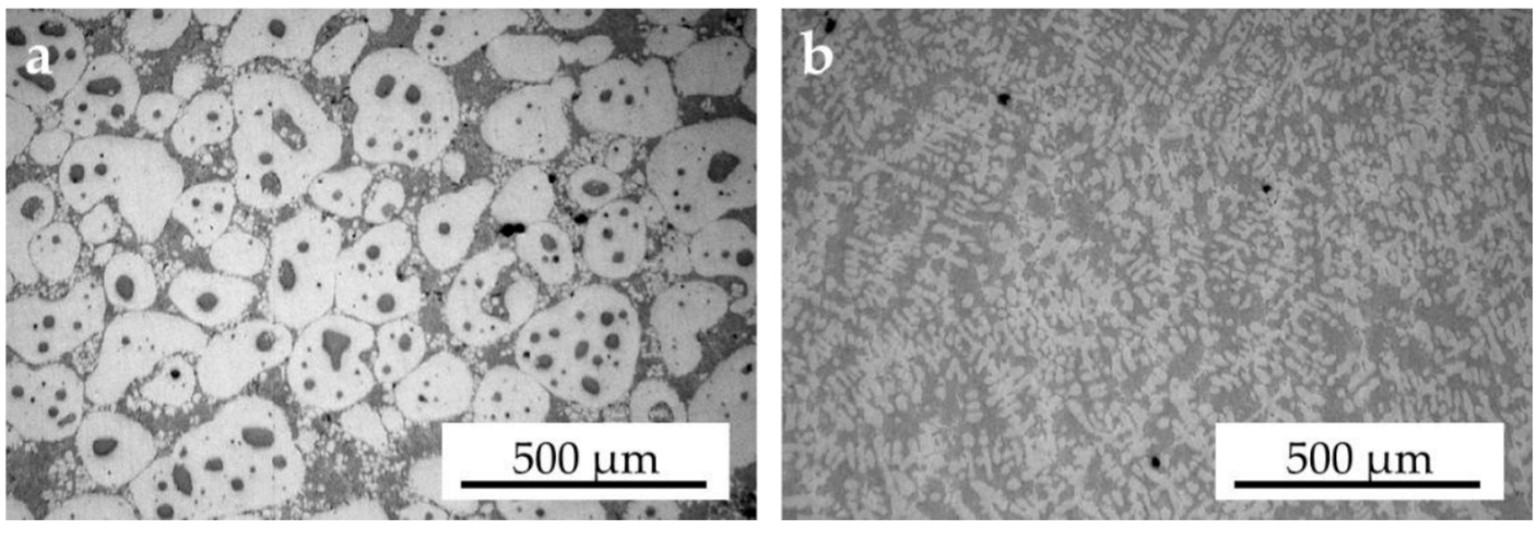
- Vysoký stupeň homogenity (absentujú makrosegregácie)
- Jemná a rovnomerná štruktúra
- Zníženie sklonu k tvorbe trhlín
- Zlepšenie mechanických vlastností
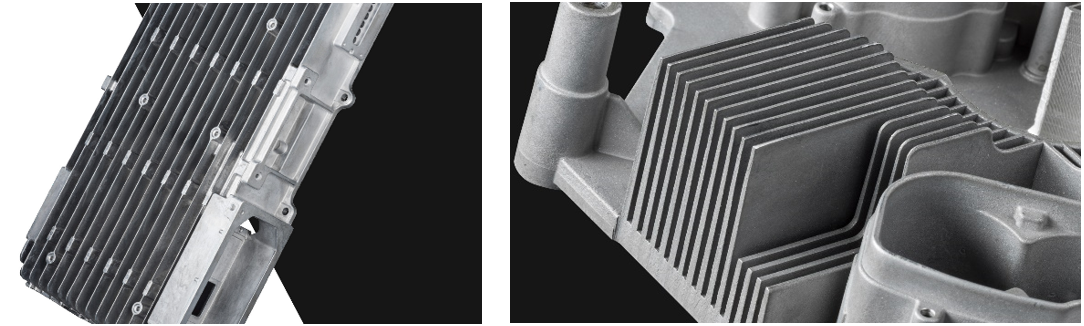
Technológiu reodlievania si tiež môžete pozrieť na nasledujúcich videách po kliknutí TU:
2.) Elektrotroskové odlievanie
je modifikáciou elektrotroskového pretavovania v tvarovom kryštalizátore. Odliatky vyrobené touto technológiou sa vyznačujú vysokými mechanickými vlastnosťami, hladkým povrchom a malými prídavkami na mechanické opracovanie. Využitie východiskovej kovovej hmoty pri ich výrobe dosahuje až 90%. Súčiastky vyrobené z týchto polotovarov sa vyrovnávajú v úžitkových vlastnostiach súčiastkam vyrobených z výkovkov. Výrobné náklady súčiastok vyrábaných z elektrotroskovo liatych polotovarov v dôsledku vyššieho využitia kovu a nižších prídavkov na opracovanie sú nižšie. Podstatou technológie elektrotroskového odlievania je účelové spojenie elektrotroskového pretavovania s odlievaním do trvalých foriem. Podľa typu použitých kovových foriem, ich koncepcie a usporiadania vzhľadom k uskutočňovanému elektrotroskového pretavovaniu, hovoríme o rôznych technologických variantoch.
Pri výrobe polotovarov v ťažkom strojárstve majú význam najmä tieto :- Elektrotroskové pretavovanie v tvarovom kryštalizátore
- Elektrotroskové kokilové liatie
- Elektrotroskové odstredivé liatie
Pôvodným a základným variantom je elektrotroskové pretavovanie v tvarovom kryštalizátore. Východiskovým materiálom je väčšinou kruhová oceľ, ktorá má funkciu odtavnej elektródy. Zdrojom tepla pre postupné odtavovanie je vrstva roztavenej trosky, udržiavané na požadovanej teplote prechodom elektrického prúdu. Natavený kov prechádza vo forme kvapiek touto vrstvou a tesne pod ňou vytvára tekutý kúpeľ, ktorého dno predstavuje solidus postupnej kryštalizácie kovu. Elektróda sa postupne odtavuje a tekutý kovový kúpeľ sa presúva hore. Vrstva roztavenej trosky plní pri tvorbe odliatku niekoľko funkcií : taví a rafinuje kov, chráni roztavený kov pred oxidáciou, pôsobí ako vysokoúčinný náliatok a na vnútorných stenách vytvára pevný povlak, ktorý bezprostredne formuje tekutý kov do tvaru budúceho odliatku.
V prípade, že dĺžkové rozmery odliatkov niekoľkonásobne prevyšujú rozmery v centrálnej časti odliatku, najprv sa pretavia, alebo iným vhodným spôsobom pripravia jednotlivé prvky budúceho odliatku. Tieto sa umiestnia do kokily a elektrotroskovým pretavovaním dôjde k ich vzájomnému spojeniu.
V mnohých prípadoch je odtavovaná elektróda umiestnená v osovej časti formy, čo nie vždy vyhovuje požadovanému tvaru odliatku. Oveľa progresívnejšie a technologickejšie je čiastočné alebo úplné prelievanie tekutého kovu z tej časti formy, kde dochádza k jeho taveniu do zvýšenej časti formy.
Spôsob dopĺňania tekutého kovu, ktorý je charakteristický pre elektrotroskové odlievanie a jeho postupná usmernená kryštalizácia eliminujú zásadným spôsobom všetky faktory, ktoré negatívne vplývajú na mechanické vlastnosti bežne odlievaných odliatkov. Jedná sa najmä o obmedzenie možnosti oxidácie a kontaminácie tekutého kovu, potlačenie segregačných javov, zníženie obsahu nekovových inklúzií a hlboké odsírenie. Štruktúra takto vzniknutého odliatku je hutná, bez pórovitosti a má nevýrazné ohraničenie zŕn. Metóda elektrotroskového odlievania je vhodná najmä pre výrobu ťažkých ingotov na veľké výkovky a to až do hmotnosti 350 ton.
Zdroje:- https://www.ages.se/en/our-offer/rheocasting/
- https://www.mdpi.com/2075-4701/8/4/245/htm
- https://referaty.centrum.sk/ostatne/nezaradene/4932/?print=1
Autor: Peter Čurma | Daily Automation